2026-10-22
Lorsqu’un exportateur de produits alimentaires a planifié sa deuxième ligne de fabrication de boîtes de conserve, il n’a pas commencé avec l’offre la plus rapide. Tout a commencé par un rapport de refus : l'acheteur principal avait renvoyé un lot en raison d'écarts dans le profil de courbure finale. L'équipe d'ingénierie a d'abord défini les exigences de tolérance, puis a ensuite comparé les configurations des machines. Cette séquence sépare une ligne qui passe les audits clients de celle qui continue à produire des retouches.
Ce guide explique ce que contient une ligne de machines de fabrication de canettes, comment les principales configurations se comparent et quels facteurs de sélection ont le plus grand effet sur le coût par canette et la fiabilité à long terme.
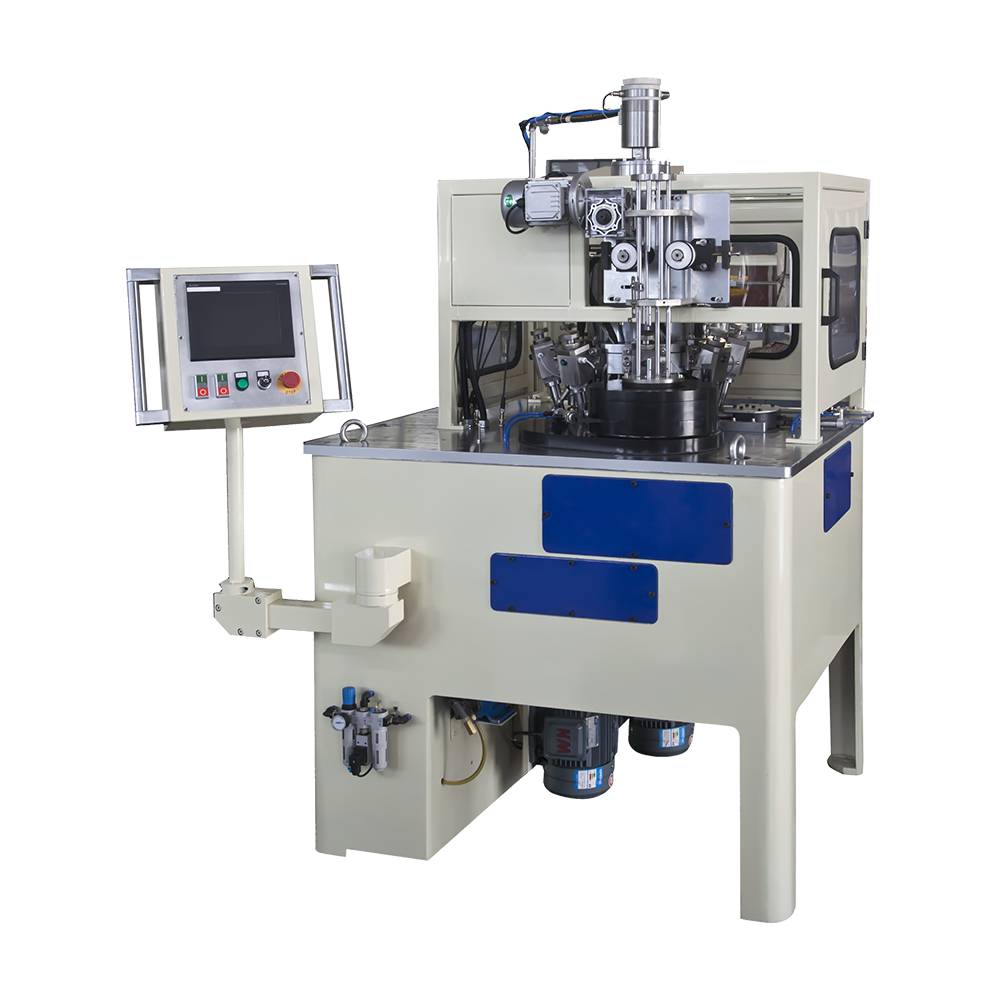
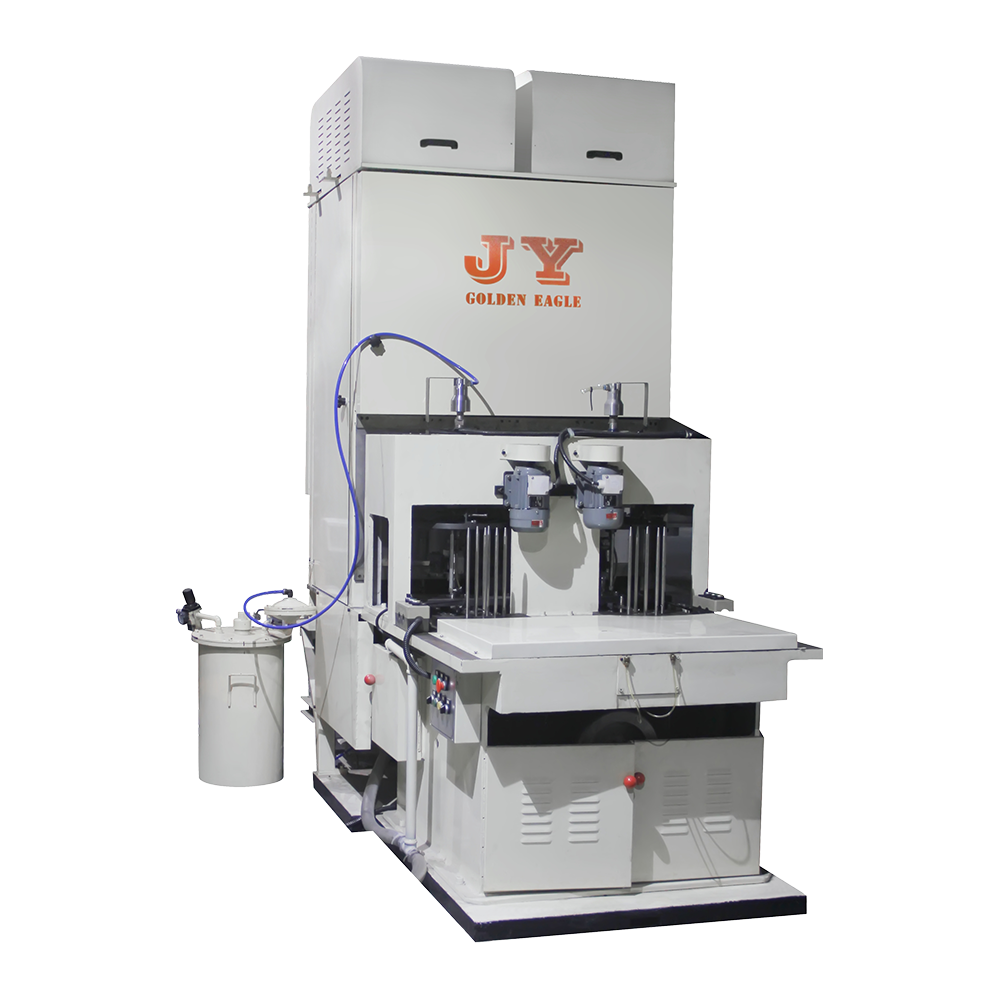
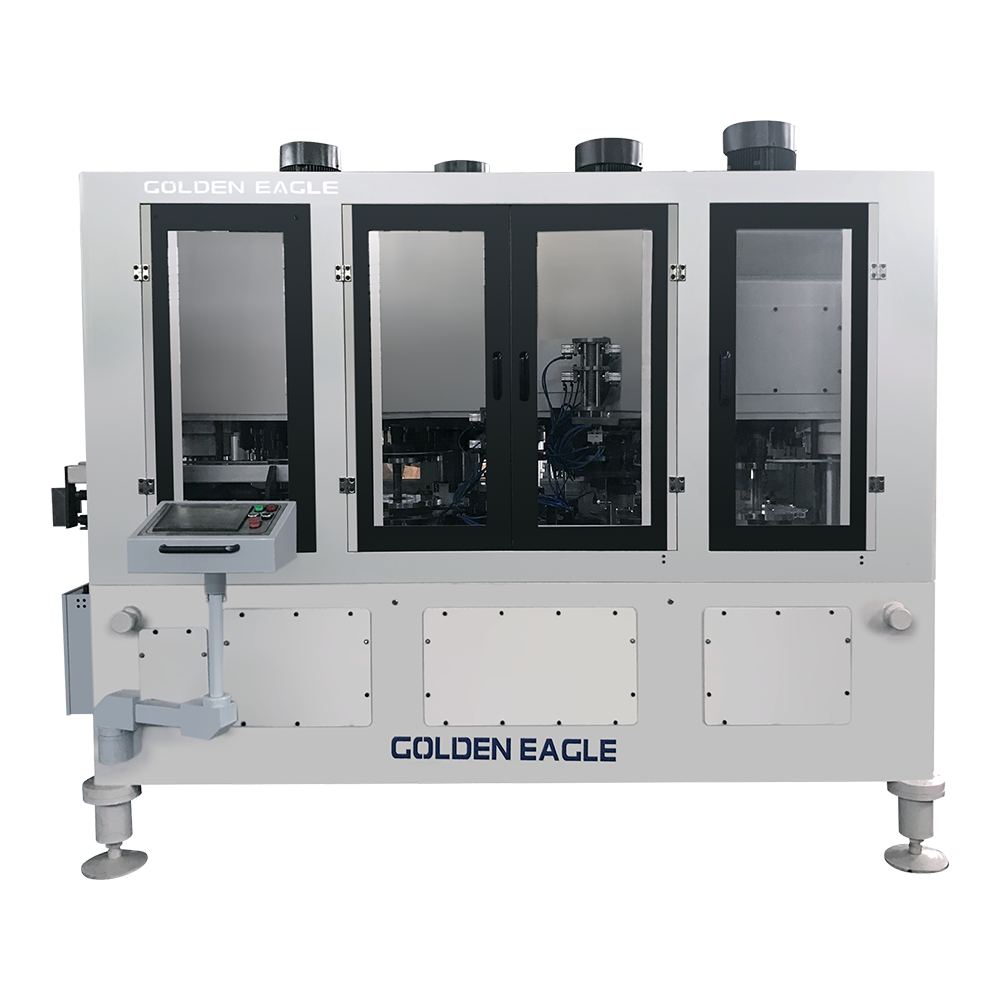
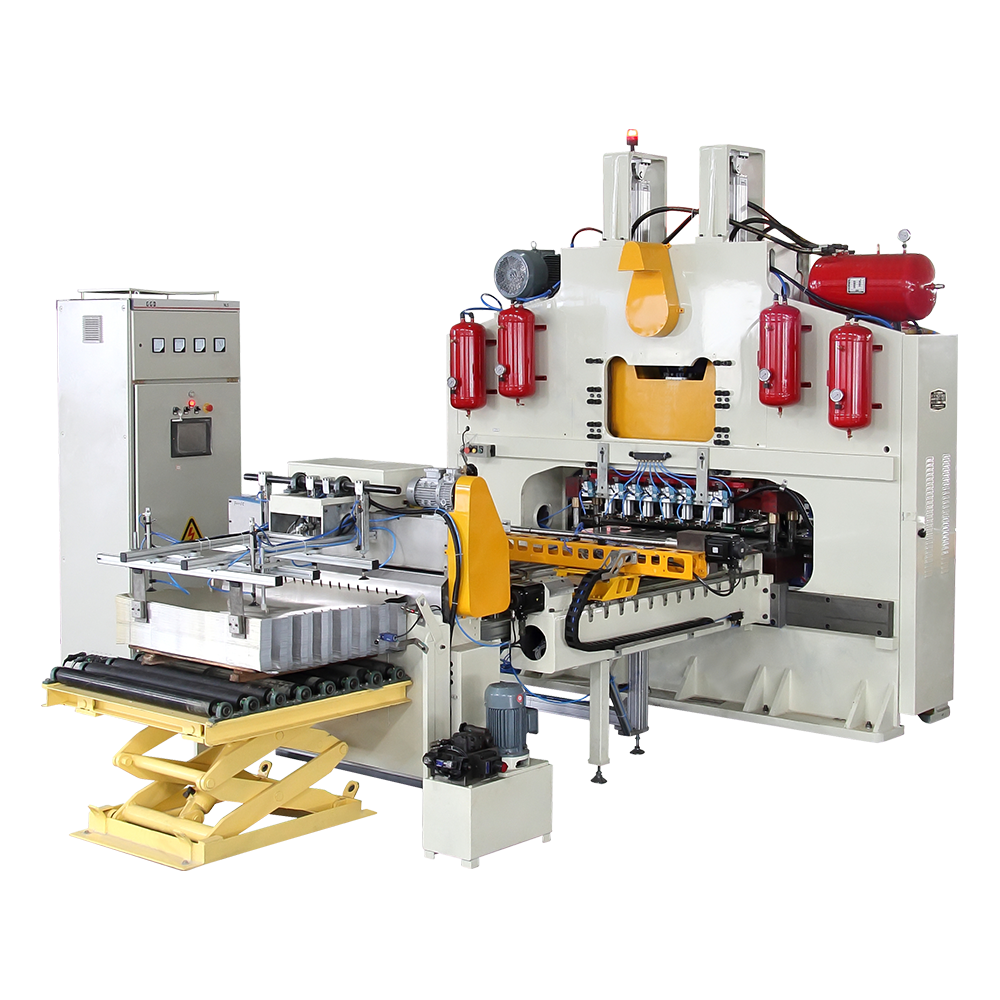
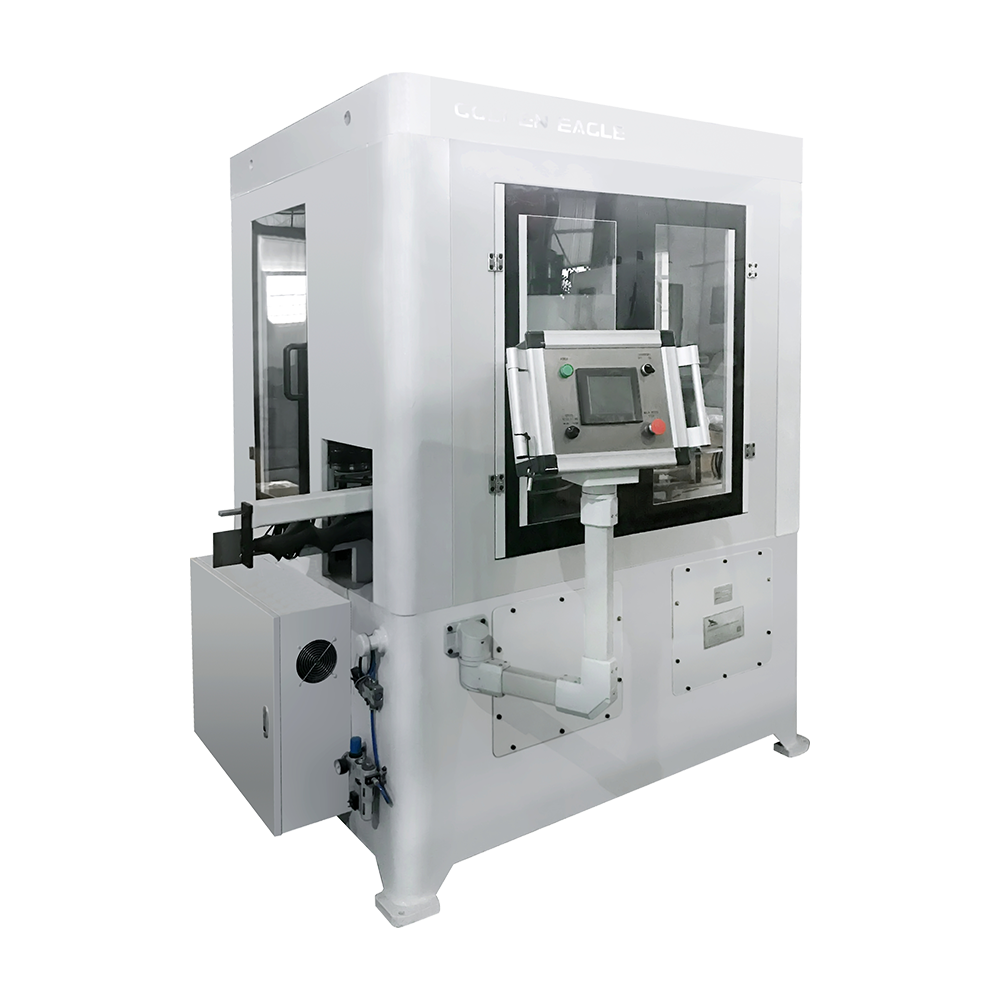
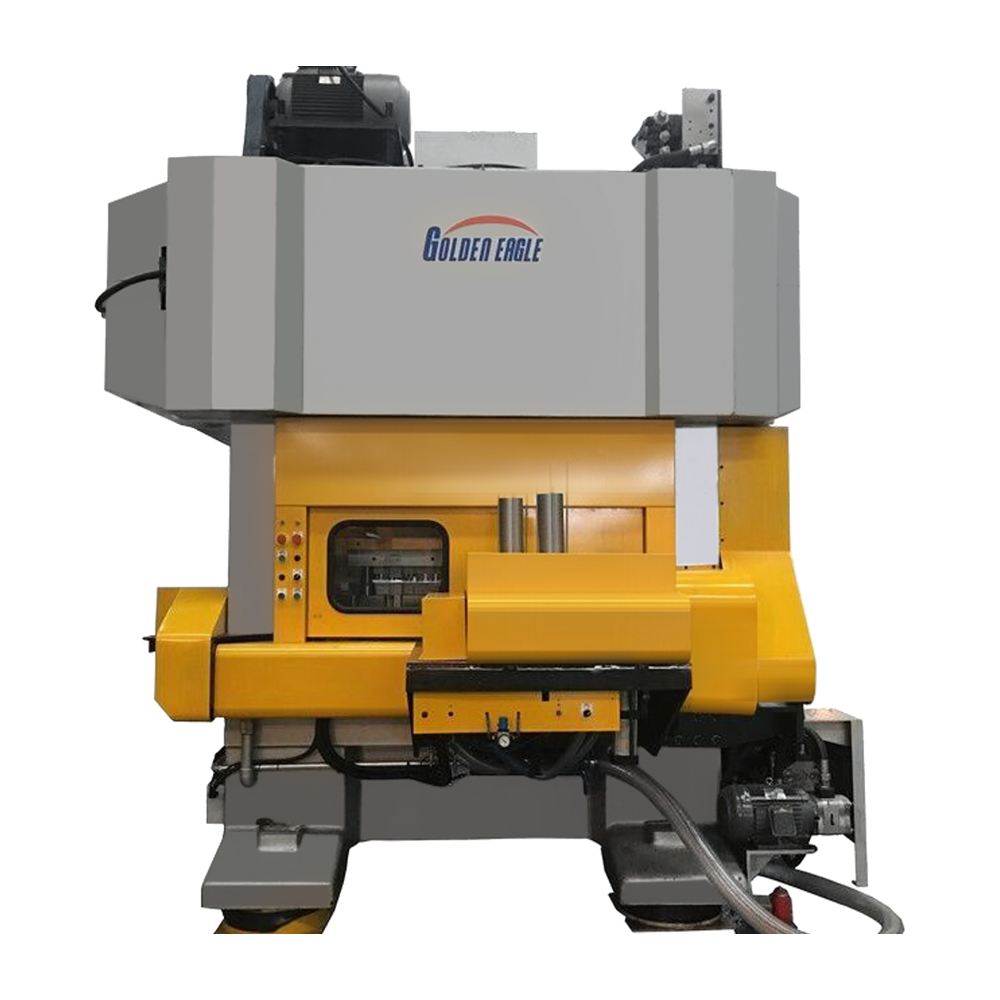
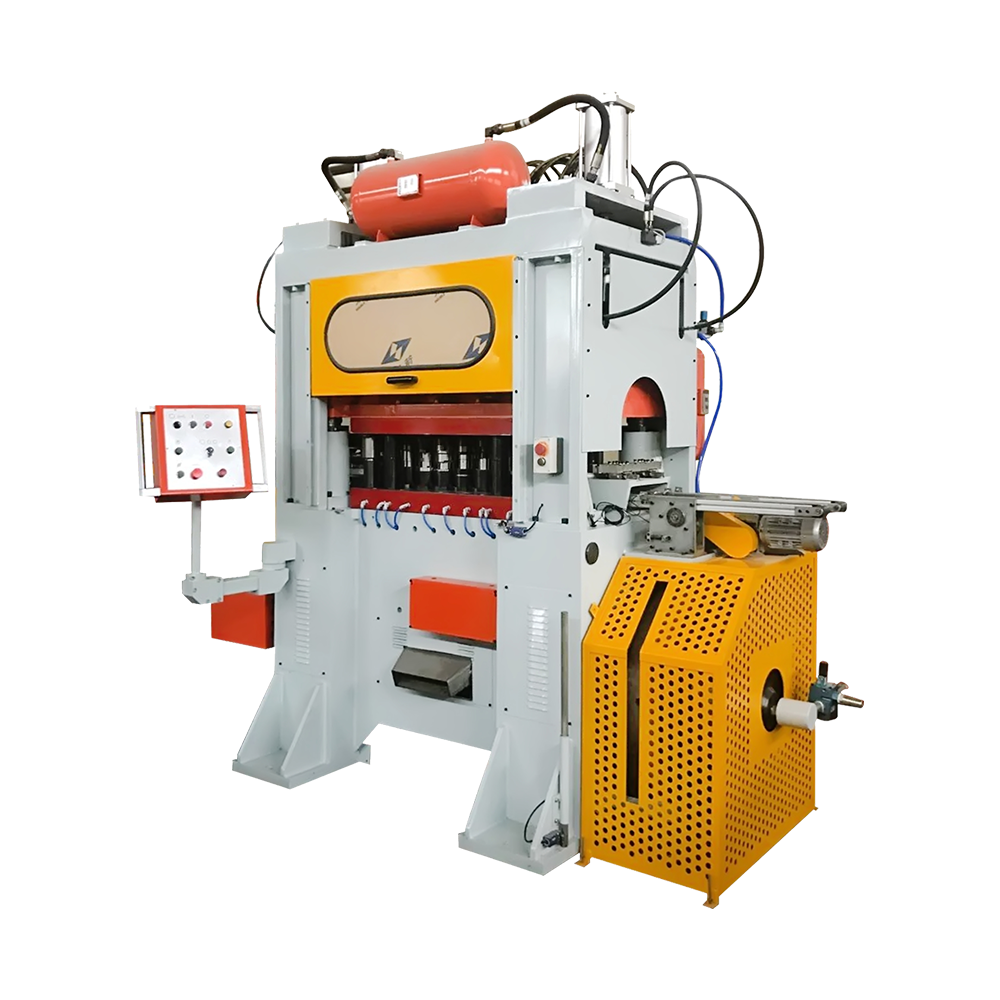
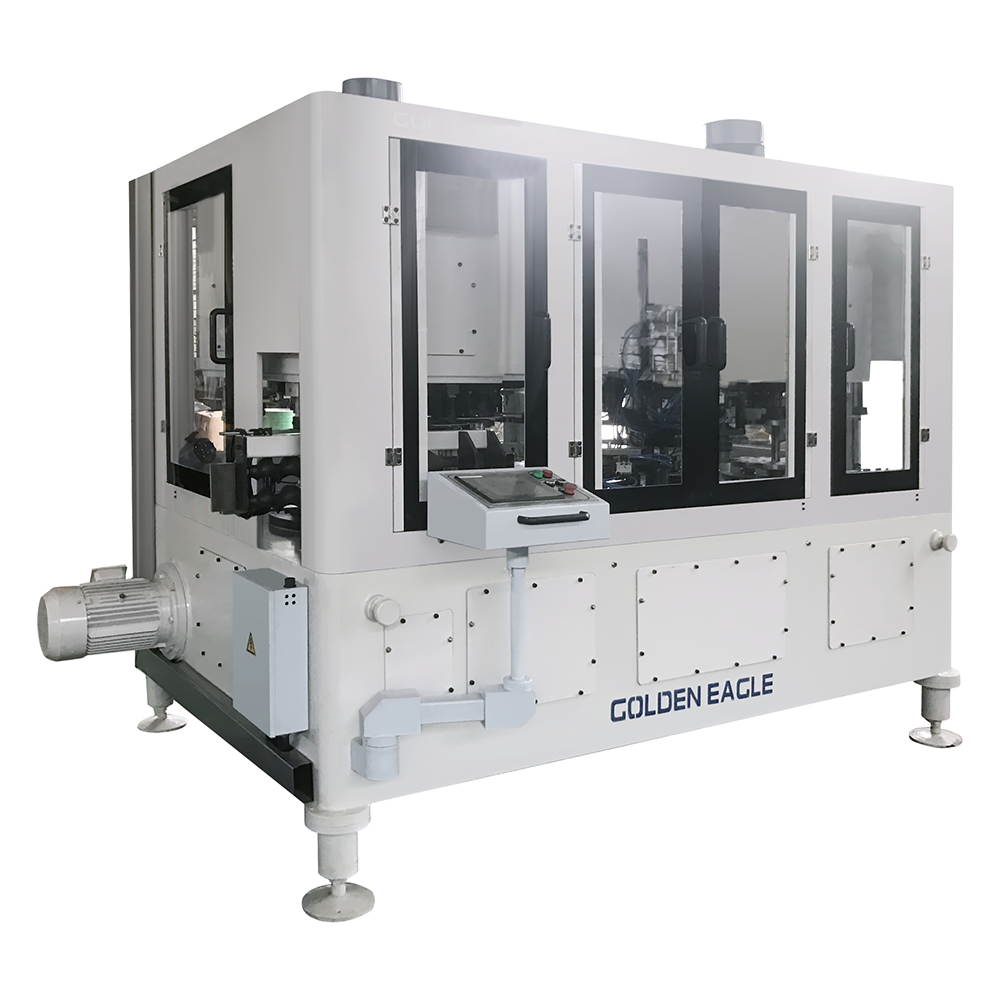
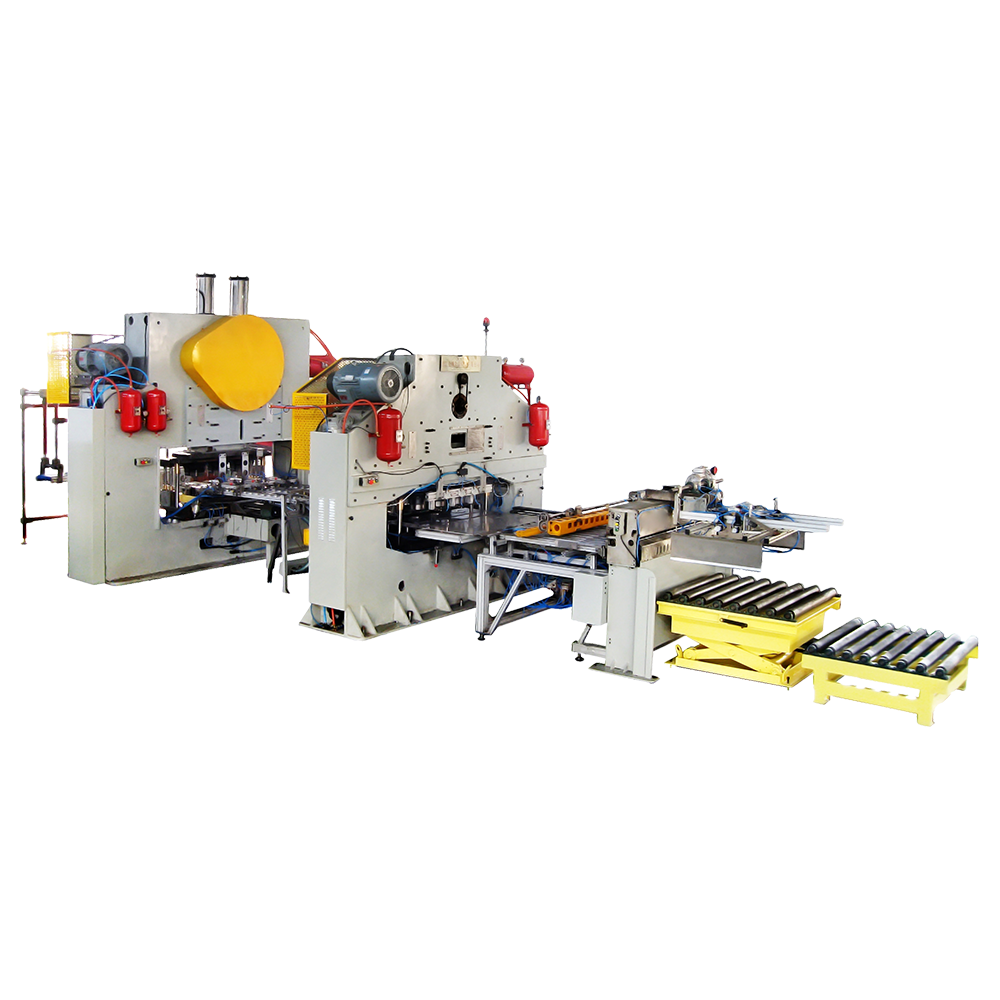
A peut faire la machine n'est pas une unité unique dans la plupart des usines d'emballage métallique. Une ligne de canettes en trois parties est une séquence de stations qui commence avec des bobines ou des tôles et se termine par une canette scellée et testée contre les fuites, prête à être remplie. Le flux principal est le suivant :
Chaque station a ses propres paramètres de qualité. Le soudeur détermine la résistance des coutures et la cohérence du chevauchement ; le flanger contrôle la largeur de la bride et l'état de courbure ; la sertisseuse doit maintenir un jeu de couture spécifique sur toute la circonférence. Un changement dans une station en amont se propage en aval, c'est pourquoi les machines intégrées sont évaluées comme un système complet plutôt que par la vitesse de chaque station.
Les fournisseurs ayant une longue histoire de production, tels que Zhejiang Jinying Food Machinery, qui a construit plus de 10 000 machines de canettes et de couvercles de canettes depuis 1978, fournissent normalement l'ensemble de la séquence sous forme de stations adaptées. Cela élimine le risque technique lié à la connexion d’équipements de différents fabricants avec des hauteurs de transfert, des synchronisations et des signaux de commande incompatibles.
Les acheteurs comparent généralement plusieurs configurations. Le tableau ci-dessous résume les principaux types et la place de chacun.
| Configuration | Application typique | Principal avantage |
|---|---|---|
| Combineur monoposte | Bidons de lait en poudre, petites séries | Encombrement réduit et changement de format plus rapide |
| Combineur double station | Boîtes de lait en poudre avec une demande de production plus élevée | Deux postes de formage équilibrés par un système de transfert |
| Combineur à trois stations | Boîtes de conserve pour aliments et boissons, rendement moyen à élevé | Débit plus élevé avec transfert de corps stable |
| Combineur à quatre stations | Canettes d'aliments et de boissons, lignes à gros volumes | Sortie intégrée maximale d'une machine |
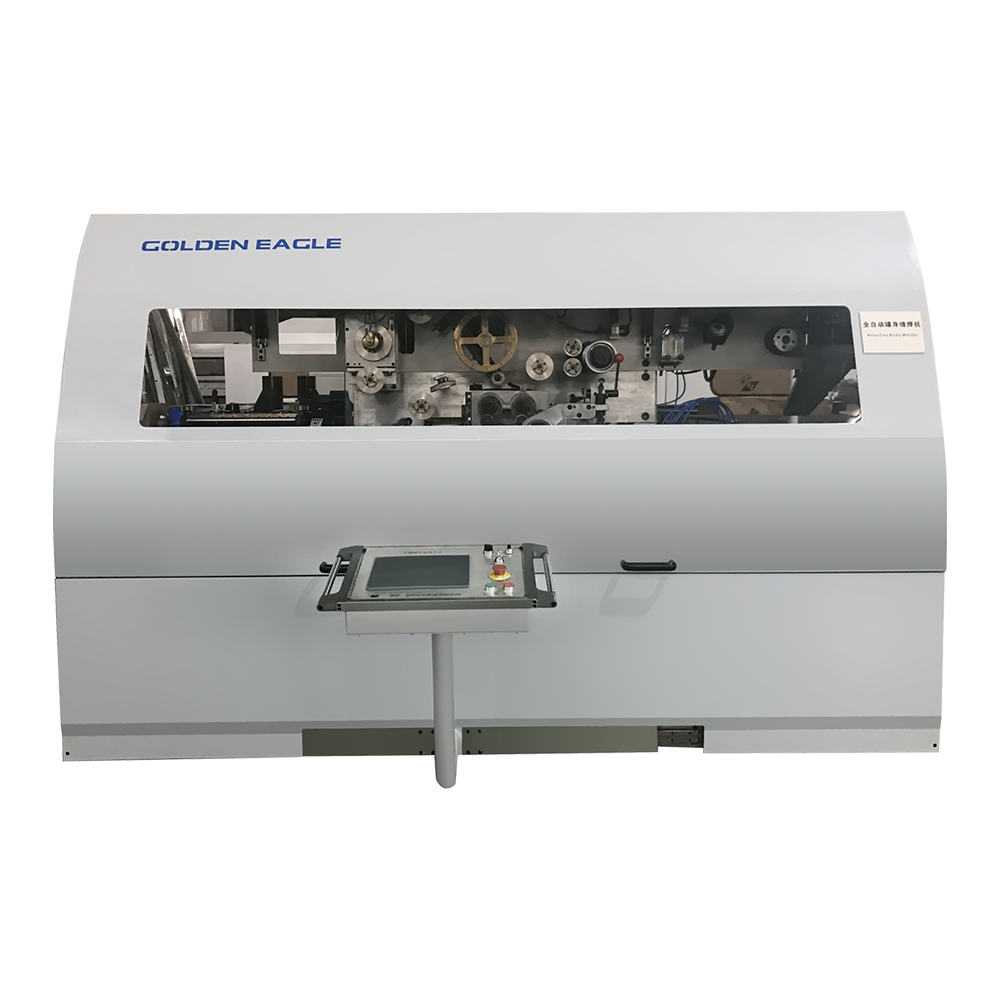
| Soudeuse de carrosserie autonome | Installations produisant plusieurs hauteurs de boîtes sur une seule ligne | Changement rapide d'outillage de soudage pour différentes dimensions |
La production de couvertures d’extrémité est tout aussi importante. Une ligne de recouvrement d'extrémité séparée forme le couvercle, applique le produit d'étanchéité et le sèche. Si vous produisez des fonds à ouverture facile, vous avez également besoin d’une presse de conversion et d’une machine de revêtement et de séchage après réparation. Les acheteurs qui oublient la capacité du couvercle lors de la planification constatent souvent que la ligne du corps de la boîte dépasse la ligne du couvercle, créant ainsi un goulot d'étranglement coûteux à résoudre ultérieurement.
La puissance nominale est le chiffre le plus visible dans une citation, mais ce n’est pas le plus important. Utilisez plutôt les critères suivants et demandez une valeur écrite pour chacun d’eux.
Définissez les limites acceptables pour la largeur des brides, le chevauchement du corps, le jeu de couture et la courbure des extrémités avant de comparer les machines. Si vos clients effectuent une inspection de démontage des cordons doubles, la machine doit respecter des tolérances strictes tout au long des équipes de production, et pas seulement pendant l'essai de réception.
Pour les usines fonctionnant avec plusieurs diamètres ou hauteurs de canettes par semaine, le temps de changement peut avoir plus d’importance que la vitesse maximale. Demandez combien de temps il faut pour changer de jeux de matrices, de rouleaux de sertissage et de rails de transfert, et si le système de changement est inclus dans la fourniture.
Différents corps de boîtes utilisent des épaisseurs de plaque, des trempes et des types de revêtement différents. Confirmez que la plage nominale de la machine couvre à la fois vos spécifications métalliques actuelles et la prochaine dont vous pourriez avoir besoin.
Les matrices, les rouleaux de sertissage et les rouleaux de soudure s'usent. Une machine moins chère dotée d’un outillage de courte durée peut effacer son avantage de prix en deux ans. Demandez la durée de vie de l'outillage en nombre de courses ou de canettes, ainsi que le coût et le délai de livraison de chaque pièce de remplacement.
La vitesse nominale suppose un approvisionnement continu en matériaux et un retrait immédiat des boîtes finies. Si votre équipement en amont ou en aval ne peut pas fournir cela, le débit réel sera inférieur. Les fournisseurs peuvent calculer la capacité effective à partir de votre modèle de travail, de votre méthode d'alimentation et de votre disposition d'emballage.
Pour comprendre comment les choix de configuration affectent la production potentielle, comparez l'indice de capacité relative ci-dessous. Les nombres sont normalisés à 100 pour le combineur à double station, ils montrent donc des proportions plutôt que des spécifications absolues de la machine.
Graphique 1. Indice de capacité relative par configuration de machine, normalisé à double station = 100.
La sélection d'une configuration plus grande n'est économique que lorsque vous pouvez maintenir la ligne alimentée en matériau et la maintenir en personnel pour des équipes supplémentaires. Si la demande du marché augmente progressivement, un combineur à trois stations avec une capacité de transfert disponible peut être plus judicieux qu'un modèle à quatre stations qui tourne au ralenti à 60 % d'utilisation au cours de la première année.
Le coût par canette est la mesure de la décision finale. Il comprend plusieurs composants :
Une machine avec 4 % de rebuts en moyenne au lieu de 1,5 % coûtera bien plus sur une décennie que la différence de prix initiale entre les fournisseurs. L'équilibre de la ligne est un risque distinct. Si la vitesse nominale de la soudeuse de carrosserie est supérieure à la vitesse de la station de bridage, la capacité excédentaire est inutilisable à moins que vous n'ajoutiez des tampons. Demandez au fournisseur l'indice de vitesse de chaque station fonctionnelle et vérifiez si la machine dispose d'un tampon intégré ou d'une synchronisation électronique entre les stations.
Une longue expérience de service sur de nombreux types de produits est ici importante. Un fournisseur qui a livré des milliers de machines pour des lignes de produits alimentaires, de boissons, de lait en poudre, d'aérosols et de produits chimiques peut mieux vous conseiller sur la manière d'équilibrer les compromis qu'un fournisseur qui ne propose qu'un seul type de machine.
Avant de signer un contrat d'achat, vérifiez les points suivants auprès du fournisseur :
Les fournisseurs ayant une longue histoire de fabrication, comme Zhejiang Jinying Food Machinery, qui fabrique des machines de fabrication de canettes depuis 1978 et emploie plus de 350 personnes qualifiées, maintiennent souvent un stock plus large de pièces d'usure pour les anciens et les nouveaux modèles. C'est un avantage pratique lorsqu'une défaillance inattendue du rouleau de sertissage arrête votre ligne.
Les exportations vers l’Europe, l’Asie, l’Afrique et l’Amérique du Nord et du Sud sont un autre signal : les machines fonctionnant sous différents climats, fournisseurs de métaux et cultures de maintenance indiquent la robustesse de leur conception. Pourtant, chaque plante est différente. Envoyez vos dessins de canettes réels, vos spécifications métalliques et votre vitesse cible au fournisseur avant de demander un devis, et demandez-lui de commenter tout risque de compatibilité.
Produits connexes
Fondée en 1978, la société est l'une des plus grandes sociétés bien connues de machines à faire au pays et à l'étranger.
Catégories de produits
Coordonnées
Zhongshatou Shenjiamen Zousehan Zhejiang Chine
+ 86-580-3056646