2026-10-08
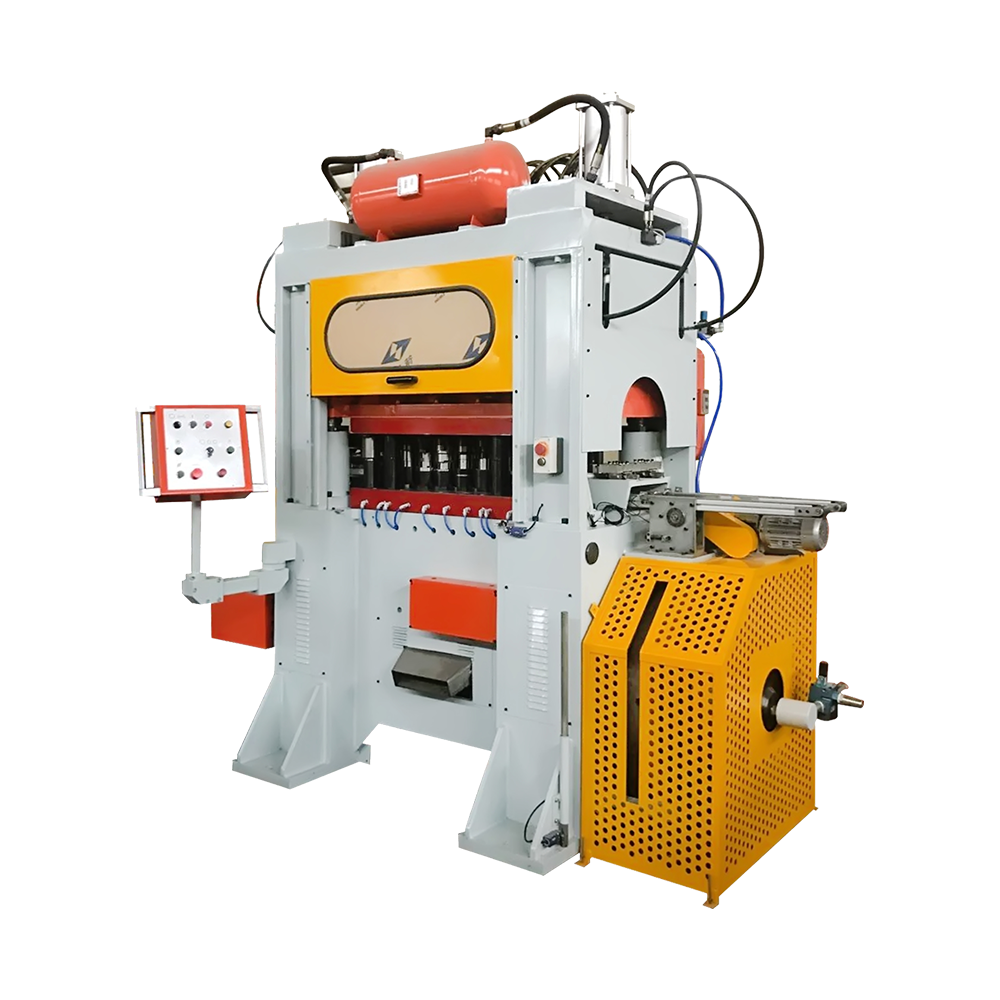
Une différence de 0,02 mm dans la pression du rouleau de sertissage peut transformer une ligne de boîte de conserve de 500 cpm en un taux de fuite de 3 %. C'est la réalité derrière l'expression machine de fabrication de boîtes de conserve : il ne s'agit pas d'une unité unique mais d'une chaîne de stations de formage, de soudage, de revêtement, de rétreint et de sertissage qui doivent maintenir les tolérances ensemble. La conclusion pratique est simple. Avant de comparer les prix, comparez la plage de diamètres de canettes nominale de la machine, la fenêtre d'épaisseur du fer blanc, le contrôle de la qualité des coutures et la méthode de changement par rapport à votre mélange de produits réel.
Cet article explique ce que fait chaque étape, quelle configuration de machine correspond à quel objectif de sortie et où les acheteurs perdent le plus souvent de l'argent après l'installation.
Une machine de fabrication de boîtes de conserve couvre une séquence d'opérations qui commencent par une bobine de fer blanc plate et se terminent par une boîte de conserve scellée et testée. Chaque étape ajoute une tolérance que l'étape suivante doit absorber. Si le diamètre du corps dérive de 0,05 mm, la station de sertissage peut toujours fermer le joint, mais le chevauchement devient inégal et le risque de fuite augmente.
La vitesse nominale de la machine n'est utile que si les équipements en amont et en aval peuvent y correspondre. Une soudeuse de 300 cpm alimentant une sertisseuse de 150 cpm créera un problème de tampon, pas un gain de production.
Les machines à station unique effectuent une opération à la fois, généralement pour des boîtes de faible volume ou de taille irrégulière. Les combineurs à trois stations combinent la striction, le bridage et le sertissage dans un seul cadre, ce qui réduit l'espace au sol et les dommages liés à la manipulation. Les combineurs à quatre stations ajoutent du perlage ou une deuxième étape de bridage et sont courants pour les canettes de boissons et de nourriture à des vitesses plus élevées.
Pour une ligne de canettes de nourriture ou de boisson, un combineur à trois stations constitue souvent le point de départ pratique. Il gère des diamètres de boîtes d'environ 52 mm à 200 mm et des vitesses de 120 à 300 cpm, en fonction de l'entraînement et de l'outillage.
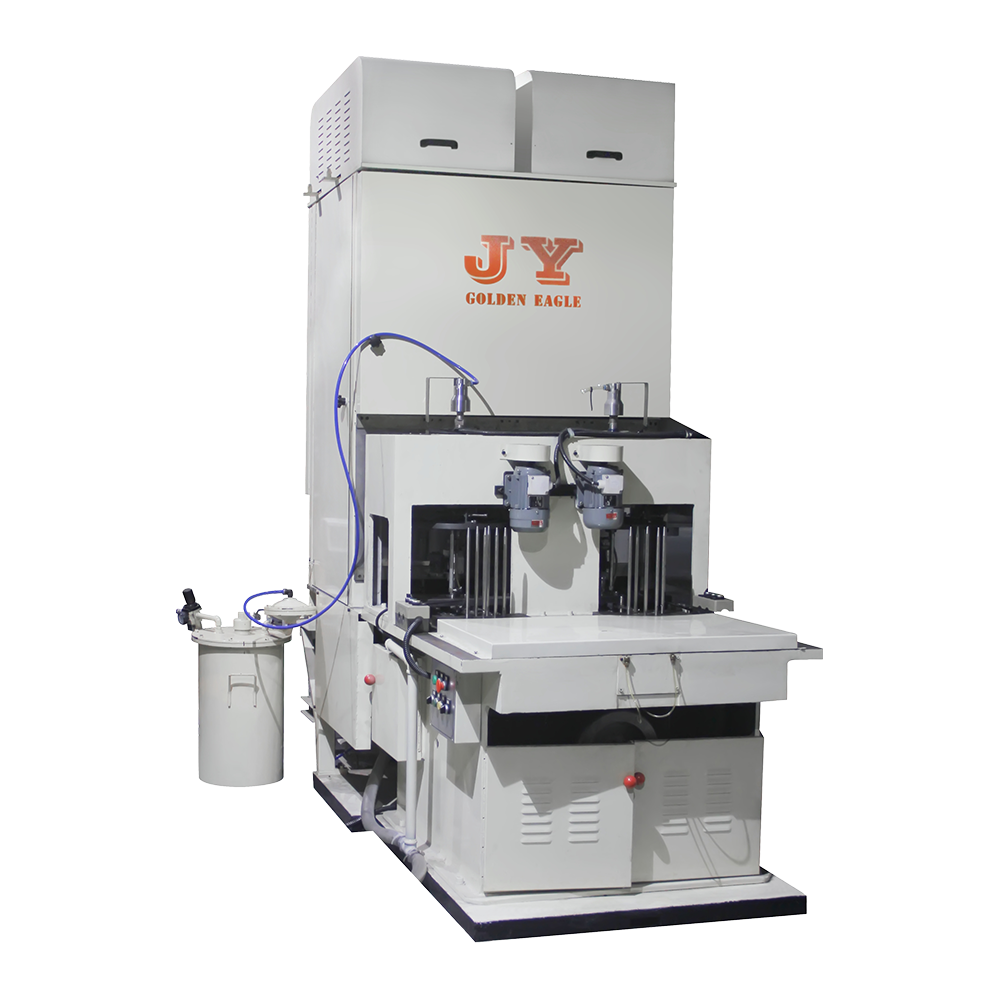
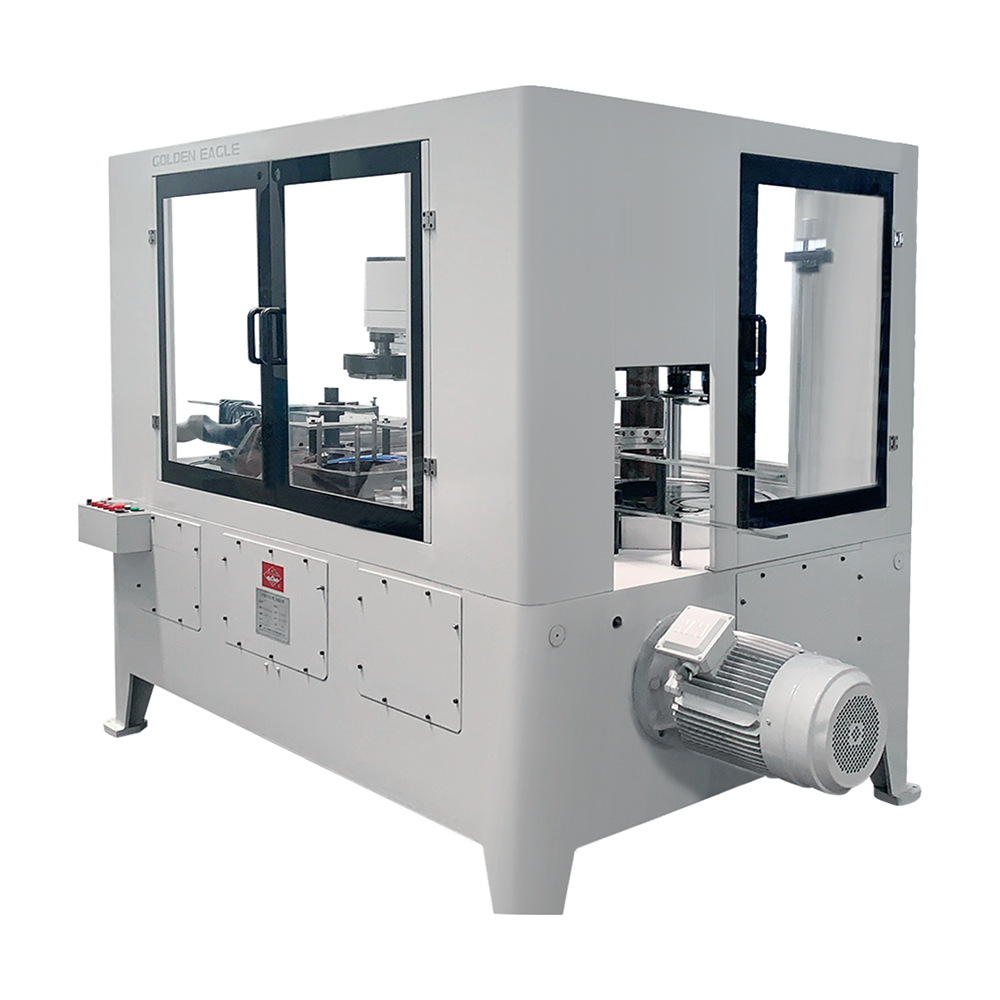
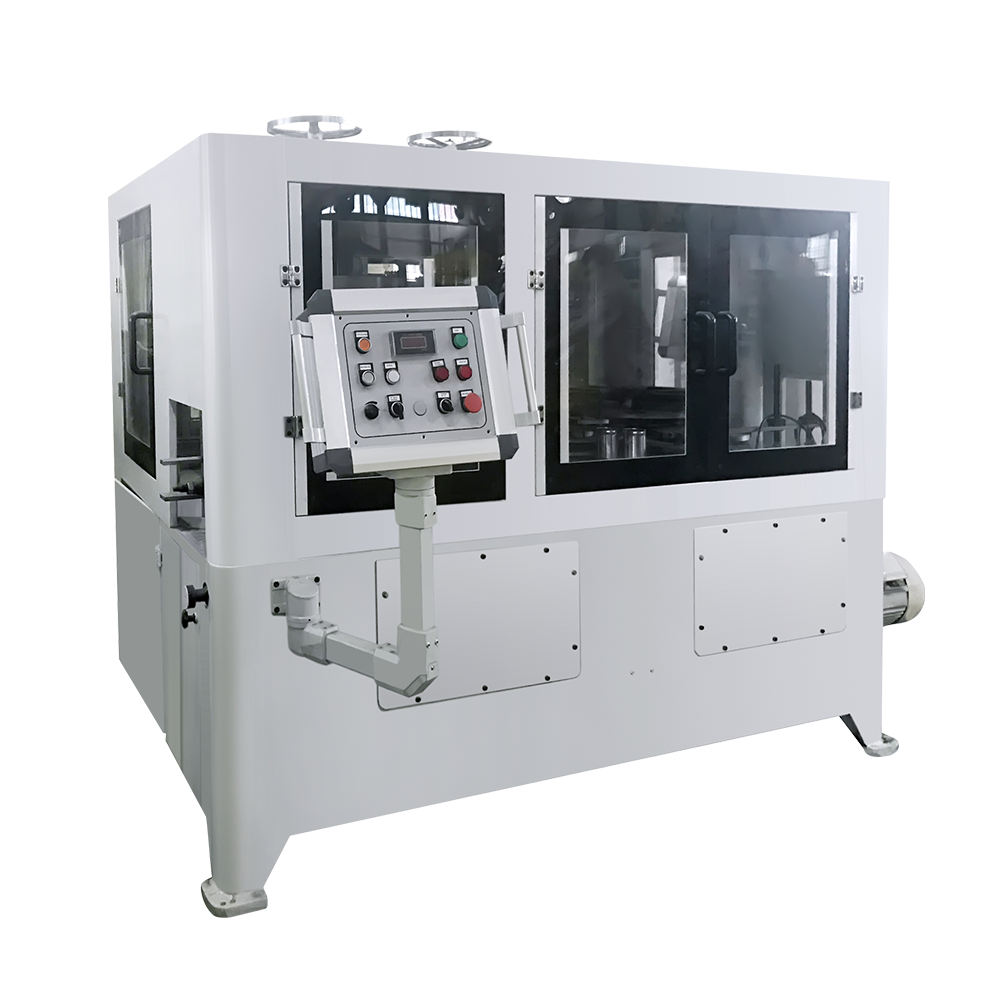 La combinaison automatique de perlage de bride de rétrécissement peut faire la machine Équipement de revêtement de canettes pour aliments et boissons pour le rétreint, le bridage et le perlage automatiques, avec plusieurs configurations de têtes et de vitesses pour différentes tailles de canettes. Voir le produit →
Lorsque le mélange de produits comprend des boîtes de conserve plus grandes ou nécessite un perlage avant le sertissage, un combineur à quatre stations ajoute la station de formage supplémentaire sans deuxième machine. Il est également plus facile de maintenir un chevauchement des coutures cohérent lorsque la longueur du corps change fréquemment.
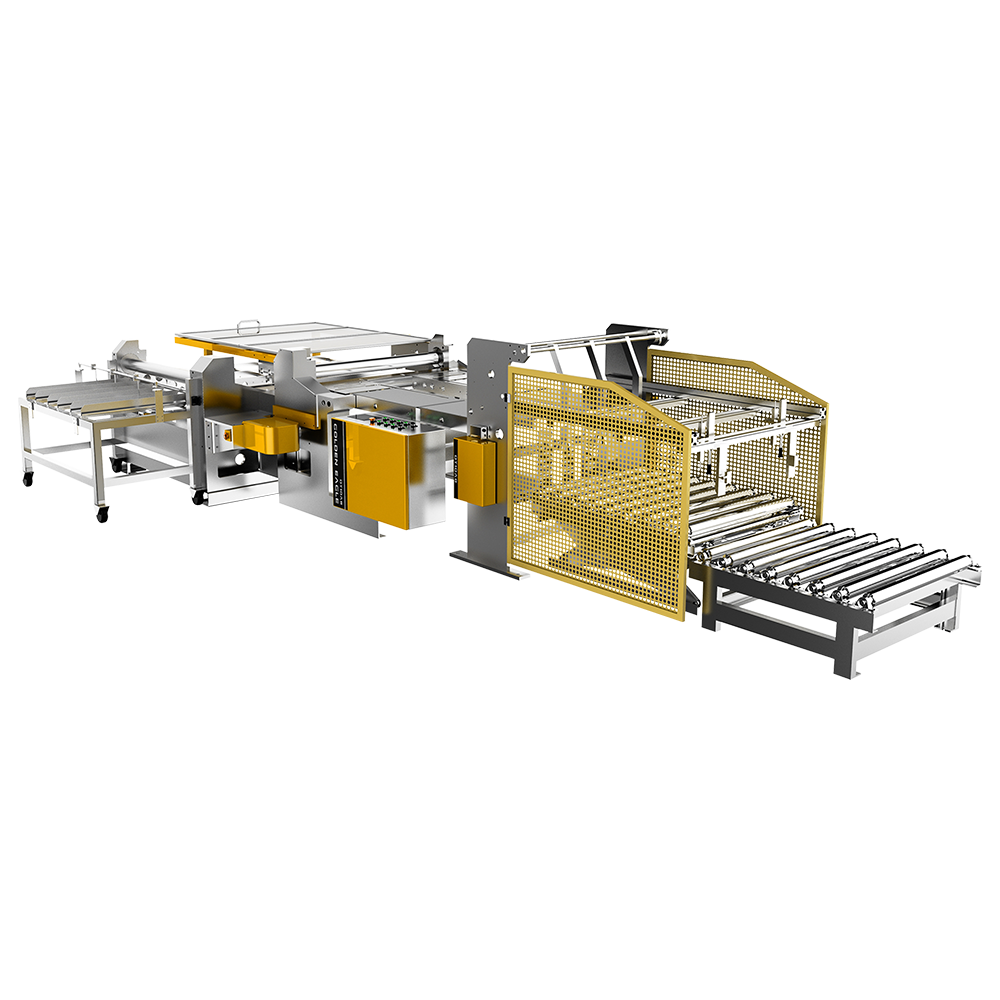
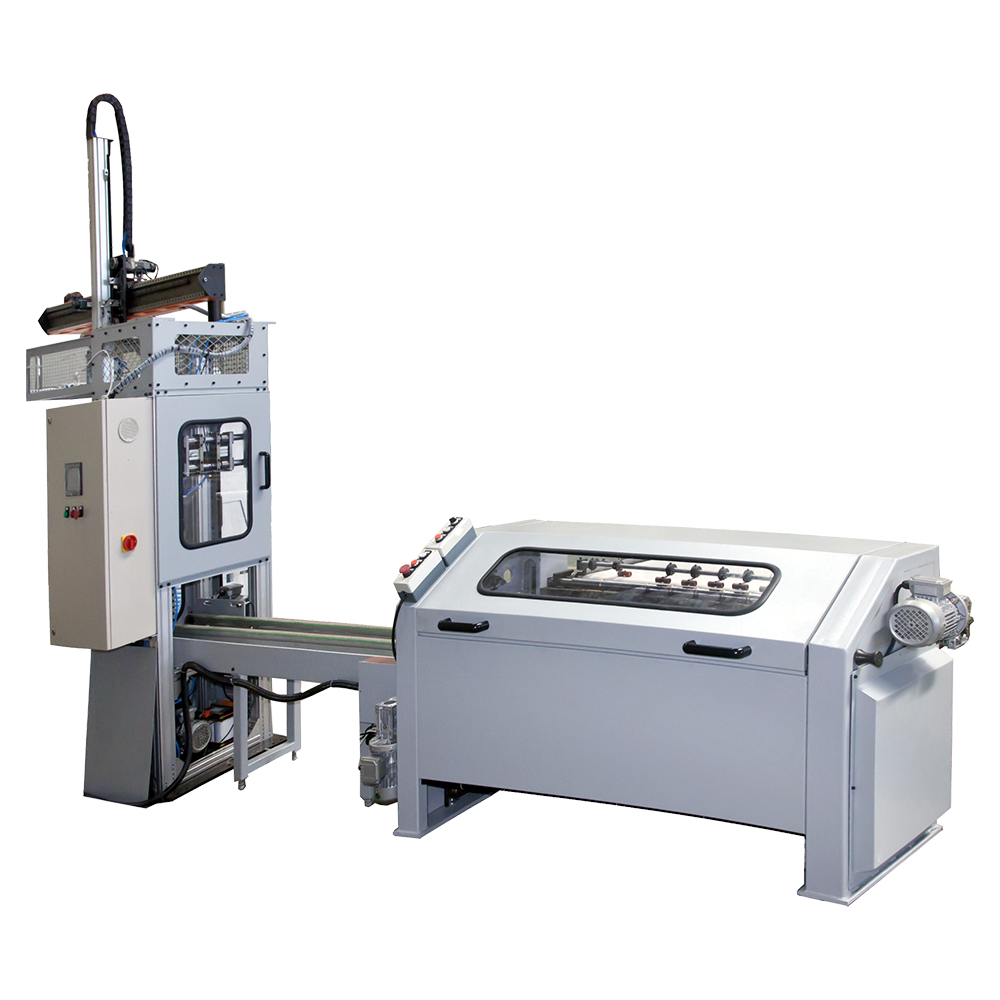
 Machine de fabrication de boîtes de couture de perles à bride de serrage à quatre stations Ajoute une station de formage pour les canettes plus grandes ou le perlage avant la couture, aidant ainsi à maintenir le chevauchement des coutures à mesure que la longueur du corps change. Voir le produit →
Le soudage est l’autre unité critique. Une soudeuse automatique de corps de canette de 500 cpm utilise des électrodes en fil de cuivre et un chevauchement contrôlé pour produire une couture latérale qui peut survivre au revêtement, à la striction et au sertissage sans se fissurer.
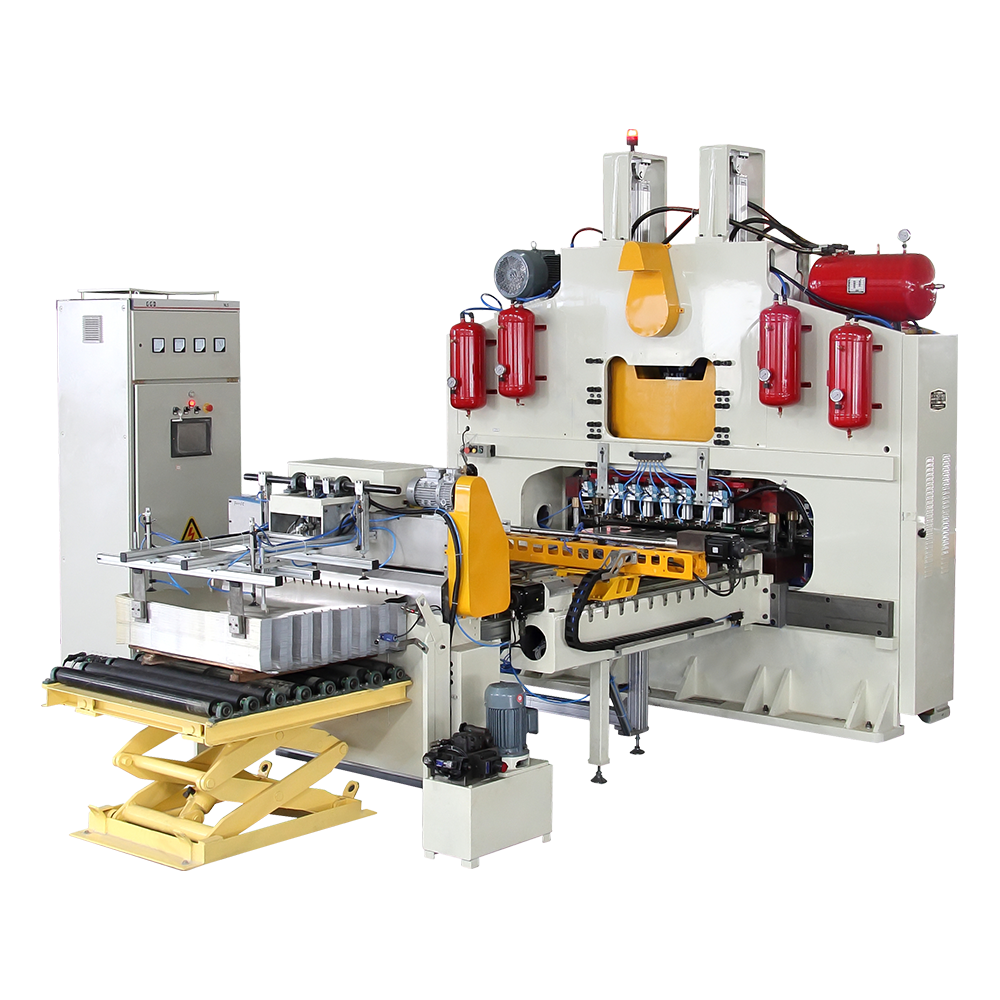
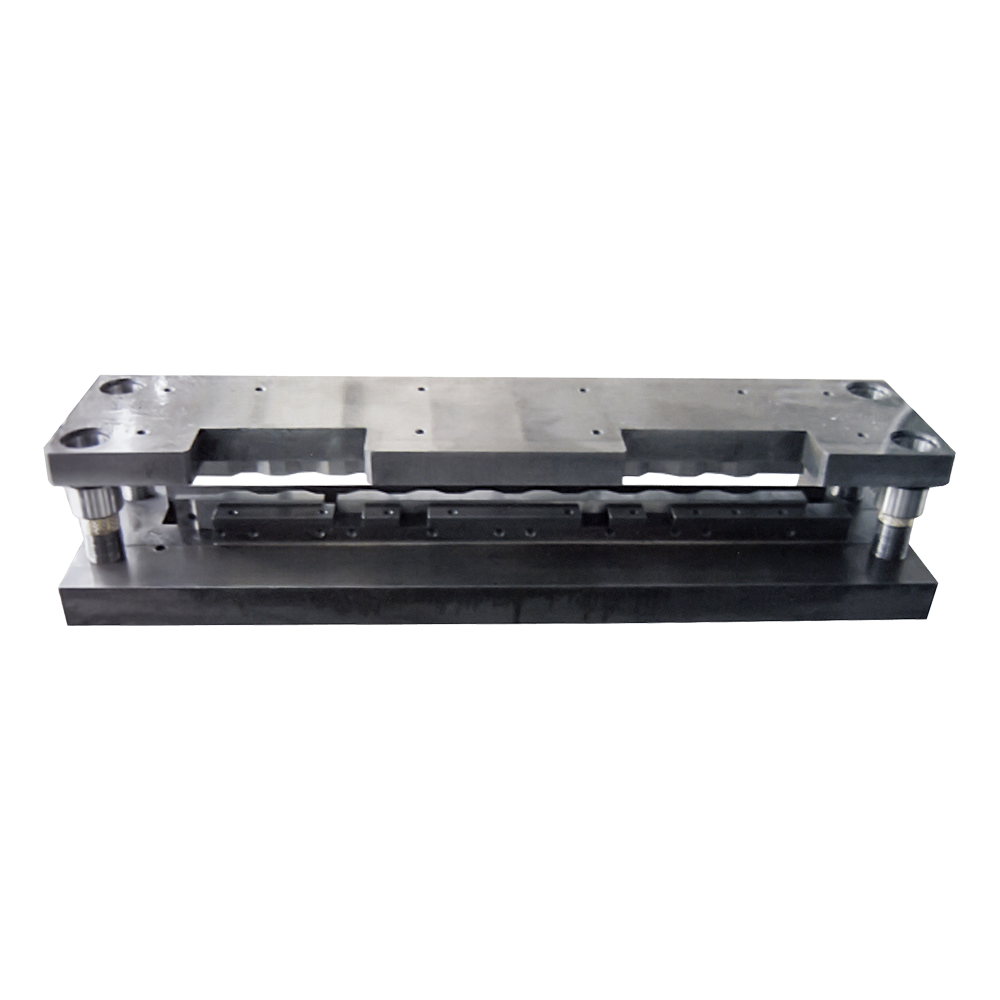
 Soudeuse automatique de corps de canette GT10C-500 pour boîtes de conserve Soudeuse automatique à grande vitesse pour corps de boîtes de conserve, avec une sortie de 500 cpm et des électrodes en fil de cuivre pour des coutures latérales cohérentes. Voir le produit →
Le tableau ci-dessous compare trois configurations courantes. Les chiffres sont indicatifs et doivent être confirmés par rapport aux données de test réelles du fabricant pour la taille de votre boîte et les spécifications du fer blanc.
| Paramètre | Ligne semi-automatique | Combineur automatique | Ligne à grande vitesse |
|---|---|---|---|
| Épaisseur du fer blanc | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Diamètre de la boîte | 52-180 millimètres | 52-200 millimètres | 52-300 millimètres |
| Vitesse nominale | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Temps de changement | 2-4 heures | 45-90 minutes | 60-120 minutes |
| Objectif de tolérance de couture | /- 0,05mm | /- 0,03mm | /- 0,02mm |
| Opérateurs par quart de travail | 4-6 | 2-3 | 1-2 |
Une fenêtre étroite en fer blanc n’est pas un défaut. Les lignes à grande vitesse utilisent souvent des tôles plus fines car les stations de formage et de soudage sont conçues pour contrôler plus précisément l’étirement et l’apport de chaleur. Le risque est d'acheter une ligne à grande vitesse pour une gamme de produits qui nécessite des changements de taille fréquents, puis de perdre des heures en changements et en réoutillage.
Le coût du capital n’est qu’une ligne dans l’équation du retour sur investissement. La main d'œuvre, les temps d'arrêt de changement, la durée de vie des matrices de rechange et le taux de rebut déterminent souvent si une ligne rentabilise son investissement dans un délai de deux ou cinq ans. Le tableau ci-dessous montre les profils relatifs de coût et de main d’œuvre pour trois configurations.
| Configuration | Sortie typique | Coût relatif du capital | Coût relatif de la main d'œuvre |
|---|---|---|---|
| Semi-automatique | 30-60 cpm | ||
| Combineur automatique | 120-300 cpm | ||
| Ligne à grande vitesse | 300-600 cpm |
Une ligne semi-automatique peut coûter moins cher au départ, mais elle nécessite quatre à six opérateurs par équipe et le changement peut prendre une demi-journée. Pour une usine exploitant trois formats de canettes ou plus par semaine, les coûts de main-d'œuvre et d'arrêt peuvent dépasser la différence de prix en 18 mois. Une ligne à grande vitesse n’est rentable que lorsque le carnet de commandes permet de longs tirages et que l’approvisionnement en fer blanc est constant.
La plupart des problèmes post-installation ne sont pas causés par une machine en panne. Ils proviennent d'outillages inadaptés, de critères d'acceptation peu clairs et de pièces de rechange manquantes. Avant de signer, vérifiez ces points :
Pour une liste de contrôle plus détaillée sur l'adaptation des fonctionnalités de la machine à votre gamme de produits, consultez ce guide sur choisir la bonne machine de fabrication de canettes .
Une machine de fabrication de boîtes de conserve est un outil de précision et sa disponibilité dépend d'un simple rythme de maintenance. Les contrôles quotidiens doivent couvrir la pression du rouleau de sertissage, l'usure de l'électrode de soudage et les points de lubrification. Les contrôles hebdomadaires doivent inclure la buse de revêtement des joints latéraux, la surface de la matrice de rétreint et la tension de la courroie d'entraînement.
Garder un jeu de rouleaux de sertissage de rechange, un ensemble d'électrodes de soudage et des capteurs critiques sur site peut réduire un arrêt de deux jours à un changement de deux heures.
L'ingénierie derrière une ligne fiable provient d'années de construction et d'entretien des mêmes familles de machines. Zhejiang Jingying Food Machinery, basée à Zhoushan, en Chine, fabrique des machines et des moules pour la fabrication de canettes depuis 1978. L'entreprise compte plus de 350 employés, plus de 10 000 machines de fabrication de canettes et de bouts produites et est certifiée ISO 9001 et ISO 14001. Ses principes de conception font référence à KRUPP, SOUDRONIC et ALFONS-HAAR, avec des ajustements basés sur sa propre expérience de production.
La gamme de produits de Jingying couvre les lignes de canettes d'aliments et de boissons, les machines de canettes de lait en poudre, les équipements de canettes aérosols, les machines de canettes chimiques, les lignes de couvercles d'extrémité, les systèmes à extrémité ouverte facile, les soudeurs et les moules de presse de conversion. L'entreprise exporte vers l'Europe, l'Asie, l'Afrique, l'Amérique du Nord, l'Amérique du Sud et l'Océanie. Vous pouvez consulter sa gamme complète d'équipements sur Site de fabrication de Jingying avant de demander un devis.
L’achat d’une machine de fabrication de boîtes de conserve est une décision de capacité, pas un achat sur catalogue. Commencez par les tailles de canettes que vous utiliserez l’année prochaine, l’épaisseur de fer blanc que vous pouvez vous procurer de manière fiable et le temps de changement que votre carnet de commandes peut tolérer. Faites ensuite correspondre la vitesse nominale de la machine, la tolérance de couture et l'ensemble d'outillage à ces faits. Le prix le plus bas par machine est rarement le coût par canette le plus bas.
Produits connexes
Fondée en 1978, la société est l'une des plus grandes sociétés bien connues de machines à faire au pays et à l'étranger.
Catégories de produits
Coordonnées
Zhongshatou Shenjiamen Zousehan Zhejiang Chine
+ 86-580-3056646